Przemysłowe metody otrzymywania substancji: jak chemia trafia do fabryki
🎯 Po co Ci to?
Równania chemiczne na tablicy wyglądają prosto. Ale gdy chcesz wyprodukować milion ton amoniaku rocznie, „prosta reakcja" $\text{N}_2 + 3\text{H}_2 \rightleftharpoons 2\text{NH}_3$ staje się gigantycznym problemem inżynierskim. Dlaczego nie podnieść temperatury do 1000°C, żeby reakcja poszła szybciej? I dlaczego żelazny katalizator nic sam z siebie nie „poprawia", a tylko przyspiesza osiągnięcie równowagi? Tutaj chemia spotyka fizykę, ekonomię i ekologię.
✅ Czego się nauczysz
Po tej lekcji potrafisz:
- opisać syntezę amoniaku (Haber-Bosch) i wyjaśnić kompromis temperatura–wydajność–szybkość;
- opisać metodę kontaktową otrzymywania H₂SO₄;
- opisać produkcję żelaza w wielkim piecu;
- wyjaśnić podstawowe zasady zielonej chemii i pojęcie efektywności atomowej.
🔁 Przypomnij sobie
Kluczowe: zasada Le Chateliera (Dział 9 — równowaga chemiczna) oraz pojęcie katalizatora. Bez nich synteza amoniaku będzie czarną skrzynką, a nie zrozumianym procesem.
📘 Wyjaśnienie
Synteza amoniaku — metoda Haber-Bosch
Reakcja:
$$\text{N}_2(g) + 3,\text{H}_2(g) \rightleftharpoons 2,\text{NH}_3(g) \quad \Delta H = -92\ \text{kJ/mol}$$
Reakcja egzotermiczna ($\Delta H < 0$) i zmniejszająca liczbę moli gazowych (4 → 2).
💭 Pomyśl: Jakie ciśnienie (wysokie czy niskie) i jaka temperatura (wysoka czy niska) zwiększają wydajność równowagową tej reakcji (stężenie $\text{NH}_3$ w mieszaninie)? Odpowiedz, stosując zasadę Le Chateliera.
Sprawdź odpowiedź
- Wysokie ciśnienie przesuwa równowagę w stronę mniejszej liczby moli gazowych — czyli w prawo (produkty: 2 mole). Wydajność rośnie.
- Niska temperatura przesuwa równowagę egzotermiczną w prawo (układ „chłodzi się", cofając ten efekt, ale to oznacza produkcję ciepła — reaguje egzotermicznie). Wydajność rośnie przy niskiej temperaturze.
Oba czyniki pomagają „wycisnąć" więcej amoniaku — ale tutaj zaczyna się kompromis.
Pułapka przemysłowa:
⚠️ Uwaga, pułapka: Wyższa temperatura — wbrew pozorom — zmniejsza wydajność równowagową syntezy amoniaku (bo to reakcja egzotermiczna, Le Chatelier). A jednak fabryka pracuje w temperaturze 400–500°C, a nie w 50°C. Dlaczego?
Sprawdź odpowiedź
W 50°C reakcja praktycznie nie zachodzi — zbyt wolno. Katalizator żelazowy przyspiesza osiągnięcie równowagi, ale nie zmienia jej położenia. W 400–500°C kinetyka jest wystarczająca i — mimo niższej wydajności równowagowej (~15–25% $\text{NH}_3$) — reakcja zachodzi na tyle szybko, że opłaca się ekonomicznie. Kluczowy trick: amoniak jest na bieżąco skraplany i odbierany, a niezreagowane $\text{N}_2$ i $\text{H}_2$ wracają do obiegu. Układ otwarty — ciągłe „odsuwanie" produktu w lewo na zasadzie Le Chateliera.
Warunki przemysłowe syntezy amoniaku:
| Parametr | Wartość | Dlaczego |
|---|---|---|
| Temperatura | 400–500°C | Kompromis kinetyka/równowaga |
| Ciśnienie | 15–30 MPa (150–300 atm) | Zwiększa wydajność; wyższe koszty aparatury |
| Katalizator | Fe z promotorami ($\text{K}_2\text{O}$, $\text{Al}_2\text{O}_3$) | Przyspiesza, nie przesuwa równowagi |
| Przebieg | Ciągły; $\text{NH}_3$ odprowadzany | Symuluje „przesunięcie" równowagi w prawo |
📐 DEFINICJA — synteza amoniaku (metoda Haber-Bosch): przemysłowa reakcja $\text{N}_2 + 3\text{H}_2 \rightleftharpoons 2\text{NH}_3$ prowadzona w temp. 400–500°C, pod ciśnieniem 15–30 MPa, w obecności katalizatora żelazowego; warunki stanowią kompromis między szybkością reakcji a wydajnością równowagową.
Metoda kontaktowa — przemysłowa produkcja H₂SO₄
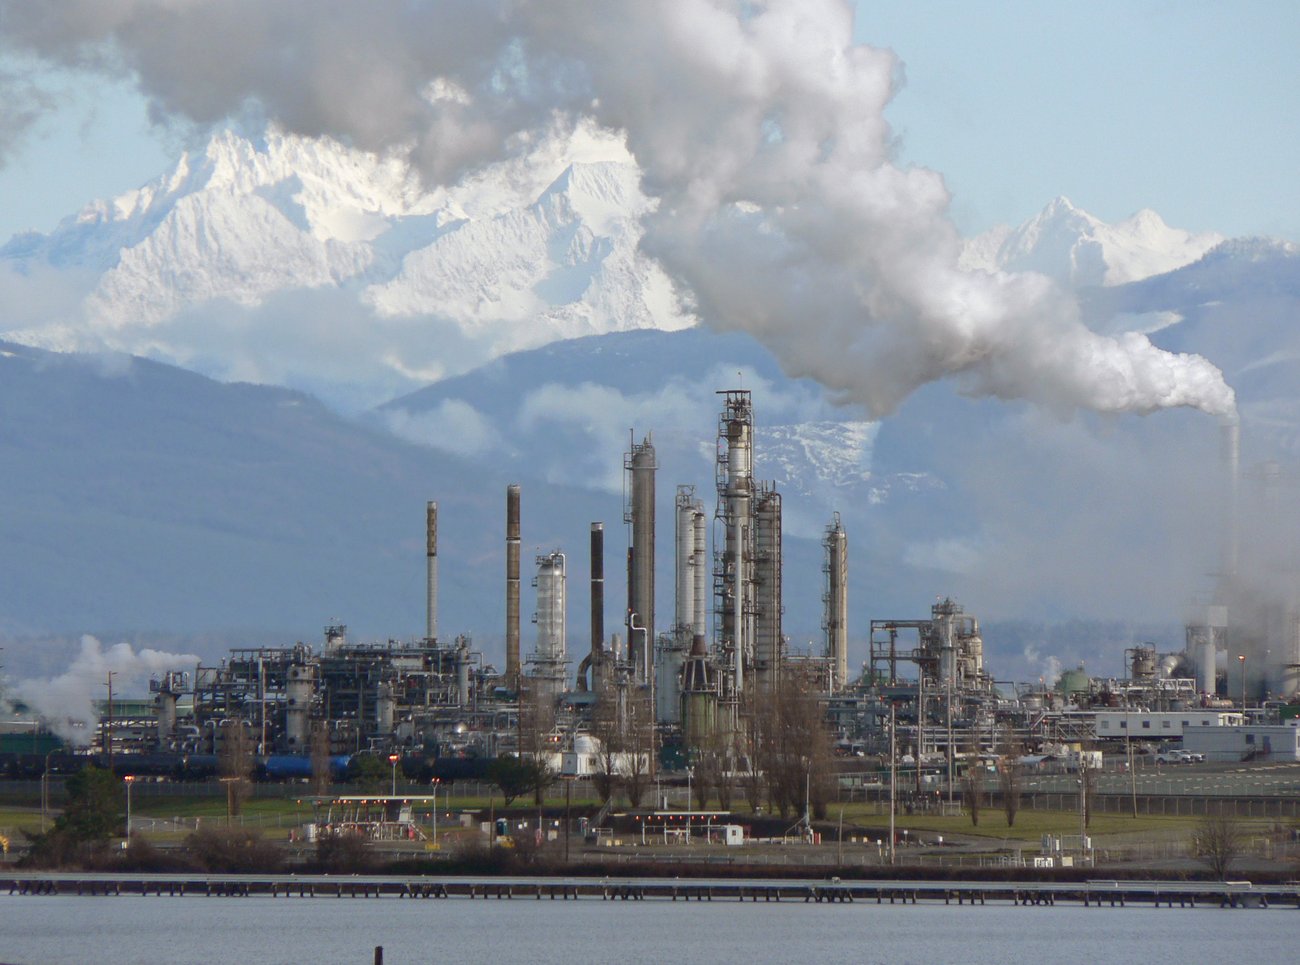
Kwas siarkowy(VI) to jeden z największych wolumenowo produktów przemysłu chemicznego (rocznie ~250 mln ton). Trzy kluczowe etapy:
Etap 1 — spalanie siarki lub prażenie pirytu:
$$\text{S} + \text{O}_2 \rightarrow \text{SO}_2$$ $$\text{FeS}_2 + \frac{11}{4}\text{O}_2 \rightarrow \tfrac{1}{2}\text{Fe}_2\text{O}_3 + 2,\text{SO}_2 \quad \text{(piryt, uproszczone)}$$
Etap 2 — utlenienie $\text{SO}_2$ do $\text{SO}_3$ (kluczowy, reakcja odwracalna):
$$2,\text{SO}_2(g) + \text{O}_2(g) \rightleftharpoons 2,\text{SO}_3(g) \quad \Delta H < 0$$
💭 Pomyśl: Ta reakcja jest egzotermiczna i zmniejsza liczbę moli gazowych (3 → 2). Jakie warunki (T, p) dawałyby maksymalną wydajność równowagową? I dlaczego w praktyce stosuje się ~450°C?
Sprawdź odpowiedź
Dla maksymalnej wydajności: niska temperatura i wysokie ciśnienie. Ale w niskiej temperaturze reakcja jest zbyt wolna. Katalizator pentatlenkowy wanadu $\text{V}_2\text{O}_5$ jest aktywny od ok. 400°C — stąd kompromis ~450°C. Ciśnienie w tej metodzie zbliżone do atmosferycznego (bo koszty aparatury przy tak dużych wolumenach byłyby zbyt wysokie, a wydajność i tak przekracza 98% dzięki optymalnemu katalizatorowi).
Katalizator: $\text{V}_2\text{O}_5$ (pentatlenek wanadu) z promotorami; reakcja przebiega przez cykl $\text{V}^{5+}/\text{V}^{4+}$ (wanadu zmienia stopień utlenienia, utleniając $\text{SO}_2$ i sam jest regenerowany przez $\text{O}_2$).
Etap 3 — absorpcja $\text{SO}_3$ w oleonie (dymiący kwas siarkowy) i rozcieńczanie:
Bezpośrednie rozpuszczanie $\text{SO}_3$ w wodzie daje gwałtowną reakcję z aerozolem mgły kwasowej trudnym do wychwycenia. Dlatego absorbuje się $\text{SO}_3$ w 98-procentowym H₂SO₄ (oleum), a potem rozcieńcza kontrolowanie:
$$\text{SO}_3 + \text{H}_2\text{SO}_4 \rightarrow \text{H}_2\text{S}_2\text{O}_7 \quad \text{(oleum/pirosulfurian)}$$ $$\text{H}_2\text{S}_2\text{O}_7 + \text{H}_2\text{O} \rightarrow 2,\text{H}_2\text{SO}_4$$
📐 DEFINICJA — metoda kontaktowa: przemysłowa metoda otrzymywania H₂SO₄ przez spalanie siarki do $\text{SO}_2$, katalityczne utlenienie $\text{SO}_2$ do $\text{SO}_3$ (kat. $\text{V}_2\text{O}_5$, ~450°C), absorpcję $\text{SO}_3$ w oleonie i rozcieńczanie do pożądanego stężenia.
Wielki piec — produkcja żelaza
Żelazo w rudach występuje głównie jako $\text{Fe}_2\text{O}_3$ (hematyt) i $\text{Fe}_3\text{O}_4$ (magnetyt). Aby uzyskać metaliczne żelazo, trzeba je zredukować (usunąć tlen). Reduktorem jest koks (C), spalany z ograniczonym dostępem powietrza:
Reakcje w wielkim piecu:
$$\text{C} + \text{O}_2 \rightarrow \text{CO}_2 \quad \text{(dolna strefa, ~2000°C)}$$ $$\text{CO}_2 + \text{C} \rightarrow 2,\text{CO} \quad \text{(pośrednia strefa, ~900°C)}$$ $$\text{Fe}_2\text{O}_3 + 3,\text{CO} \rightarrow 2,\text{Fe} + 3,\text{CO}_2 \quad \text{(redukcja rudy)}$$
Wapień dodawany do pieca pełni rolę topnika — reaguje z krzemianami skały płonnej (gangue):
$$\text{CaCO}_3 \xrightarrow{\Delta} \text{CaO} + \text{CO}_2$$ $$\text{CaO} + \text{SiO}_2 \rightarrow \text{CaSiO}_3 \quad \text{(żużel)}$$
Żużel (krzemian wapnia, lżejszy) pływa nad ciekłym żelazem i jest spuszczany osobno. Ciekłe żelazo spuszcza się na dno pieca co kilka godzin.
Żelazo surowe z wielkiego pieca zawiera ~4% węgla (kruche). Obróbka dalej (konwertorze tlenowe) usuwa nadmiar C i S → stal.
📐 DEFINICJA — wielki piec: reaktor hutniczy do redukcji tlenków żelaza kokoksem; produkty to żelazo surowe (~4% C) i żużel krzemianowy.
Zielona chemia — zasady i atom economy
Tradycyjna chemia koncentrowała się na: „czy reakcja przebiega?" i „czy produkt jest czysty?". Zielona chemia dodaje pytanie: „ile odpadów produkujesz, ile energii zużywasz, jak bezpieczny jest proces?"
12 zasad zielonej chemii (Anastas i Warner, 1998) obejmuje m.in.:
- Zapobieganie odpadom (lepiej nie generować niż oczyszczać).
- Efektywność atomowa — ile atomów substratów trafia do produktu?
- Bezpieczniejsze substancje i rozpuszczalniki (woda zamiast organicznych).
- Kataliza (zamiast stechiometrycznych reagentów).
- Odnawialne surowce.
- Minimalizacja etapów (każdy etap = straty).
💭 Pomyśl: W syntezie pewnego leku 5 kg substratów daje 1 kg produktu i 4 kg odpadów. Oblicz efektywność atomową (atom economy). Czy to dobry wynik?
Sprawdź odpowiedź
Efektywność atomowa $= \dfrac{\text{masa pożądanego produktu}}{\text{suma mas substratów}} \times 100%$
$$= \frac{1}{5} \times 100% = 20%$$
To bardzo słaby wynik — 80% substratów zamienia się w odpady. Dla porównania: synteza aspiryny ma efektywność ~75%, reakcje addycji bliżej 100%. Przemysł farmaceutyczny intensywnie szuka dróg poprawy tych liczb, bo odpady = koszty unieszkodliwienia.
📐 DEFINICJA — atom economy (efektywność atomowa): stosunek masy pożądanego produktu do sumy mas wszystkich substratów, wyrażony procentowo; miara efektywności wykorzystania atomów w reakcji.
📐 DEFINICJA — zielona chemia: filozofia projektowania procesów chemicznych minimalizujących zużycie energii, produkcję odpadów i użycie substancji niebezpiecznych, przy zachowaniu efektywności ekonomicznej.
🧩 Szacowanie
🧩 Polska produkuje ok. 2 mln ton amoniaku rocznie. Ile ton azotu ($\text{N}_2$) jest potrzebne do tej produkcji? (Masa molowa: $\text{N}_2 = 28\ \text{g/mol}$, $\text{NH}_3 = 17\ \text{g/mol}$.)
Podpowiedź
Z równania: $\text{N}_2 + 3\text{H}_2 \rightarrow 2\text{NH}_3$. Na 2 mole $\text{NH}_3$ (34 g) potrzeba 1 mola $\text{N}_2$ (28 g).
Pełne rozwiązanie
Stosunek masowy: $\dfrac{m(\text{N}_2)}{m(\text{NH}_3)} = \dfrac{28}{34} \approx 0{,}824$.
$m(\text{N}_2) = 2,000,000 \times 0{,}824 \approx 1,650,000\ \text{t}$
Czyli ok. 1,65 mln ton azotu z powietrza rocznie — tylko dla Polski. Skala metody Haber-Bosch jest imponująca; ta ilość azotu „aktywnego" przez kilka tysięcy lat musiałaby być dostarczona przez bakterie brodawkowe.
🌍 Powiązania
Wszystkie procesy tego rozdziału są ze sobą powiązane: amoniak (Haber-Bosch) → kwas azotowy (utlenianie NH₃, tu nie omówione) → saletra amonowa (Jednostka 11.1). Kwas siarkowy (metoda kontaktowa) → superfosfat (Jednostka 11.1). Wielki piec → żelazo → stal → zbiorniki kwasu siarkowego. Zielona chemia przenika wszystkie te procesy jako kryterium oceny.
📐 Definicje tej lekcji
- Synteza amoniaku (Haber-Bosch) — $\text{N}_2 + 3\text{H}_2 \rightleftharpoons 2\text{NH}_3$; kompromis T (400–500°C) — kinetyka vs. wydajność równowagowa.
- Metoda kontaktowa — $\text{SO}_2 \xrightarrow{\text{V}_2\text{O}_5, 450°C} \text{SO}_3 \rightarrow \text{H}_2\text{SO}_4$; absorpcja w oleonie.
- Wielki piec — redukcja $\text{Fe}_2\text{O}_3$ koksem (CO jako reduktor); topnik = wapień.
- Atom economy — procent masy substratów trafiających do produktu; miara ekologiczności syntezy.
- Zielona chemia — 12 zasad projektowania procesów minimalizujących odpady i zagrożenia.
📌 Najważniejsze w pigułce
- W syntezie amoniaku wysoka temperatura jest niekorzystna termodynamicznie (egzotermiczna), ale konieczna kinetycznie — kompromis to ~400–500°C.
- Katalizator (Fe lub $\text{V}_2\text{O}_5$) przyspiesza osiągnięcie równowagi, ale jej nie przesuwa.
- Metoda kontaktowa: S → SO₂ → SO₃ (kat. V₂O₅) → oleum → H₂SO₄; absorpcja w oleonie, nie w wodzie.
- Wielki piec: redukcja rudy CO; wapień jako topnik; żelazo surowe (~4% C) → obróbka stalownicza.
- Zielona chemia: zapobiegaj odpadom, mierz atom economy, preferuj katalityczne metody i odnawialne surowce.
🎒 Zadania
Zadanie 11.4.1. W syntezie amoniaku w warunkach 400°C i 15 MPa wydajność równowagowa wynosi ok. 20%. Zaproponuj dwa działania technologiczne, które pozwolą zwiększyć produktywność procesu, mimo że nie zmieniają tej wartości 20%. Uzasadnij chemicznie.
Pokaż rozwiązanie
Dwa kluczowe działania:
- Ciągłe usuwanie amoniaku (skraplanie i odbieranie produktu) — zasada Le Chateliera: usunięcie produktu przesuwa równowagę w prawo; proces staje się „quasi-nieodwracalny".
- Recykling niezreagowanych substratów ($\text{N}_2$ i $\text{H}_2$) z powrotem do reaktora — mimo że jednorazowe 20% konwersji, po kilku cyklach łączna konwersja zbliża się do 100%.
Gdzie łatwo o błąd: nie mylić wydajności równowagowej (termodynamicznej, ~20% przy tych warunkach) z konwersją ogólną (efektywną, ~95%+ w procesie ciągłym z recyklingiem).
Zadanie 11.4.2. W metodzie kontaktowej $\text{SO}_3$ absorbuje się w 98% $\text{H}_2\text{SO}_4$, a nie w wodzie. Wyjaśnij, co by się stało, gdyby wchłaniać $\text{SO}_3$ bezpośrednio w wodę.
Pokaż rozwiązanie
$$\text{SO}_3 + \text{H}_2\text{O} \rightarrow \text{H}_2\text{SO}_4 \quad \Delta H \ll 0$$
Reakcja SO₃ z wodą jest silnie egzotermiczna i bardzo szybka — produkuje drobne kropelki kwasu siarkowego unoszące się w powietrzu jako mgła kwasowa (aerozol). Mgły nie da się łatwo wychwycić filtrami, więc część kwasu ucieka do atmosfery — katastrofa ekologiczna i ekonomiczna. W stężonym H₂SO₄ wchłanianie przebiega kontrolowanie bez aerozolu.
Zadanie 11.4.3 [atom economy]. Klasyczna synteza aspiryny: kwas salicylowy + bezwodnik octowy → aspiryna + kwas octowy. $M(\text{kwas salicylowy}) = 138\ \text{g/mol}$, $M(\text{bezwodnik octowy}) = 102\ \text{g/mol}$, $M(\text{aspiryna}) = 180\ \text{g/mol}$. Oblicz atom economy i oceń, czy jest to „zielona" synteza.
Pokaż rozwiązanie
Suma mas substratów: $138 + 102 = 240\ \text{g/mol}$.
$$\text{atom economy} = \frac{180}{240} \times 100% = 75%$$
To przyzwoity wynik (75%) — ponad połowa atomów trafia do produktu. „Odpad" to kwas octowy (25%), który jest stosunkowo bezpieczny i sam w sobie jest wartościowym produktem (może być recyklingowany). Dla porównania: wiele syntez farmaceutycznych wieloetapowych ma atom economy poniżej 10%. Synteza aspiryny jest akceptowalnie „zielona", choć bezwodnik octowy to surowiec ropopochodny.
🔍 Sprawdź, czy umiesz
- [ ] Wyjaśnić kompromis temperatura–wydajność–szybkość w syntezie amoniaku.
- [ ] Narysować schemat metody kontaktowej (trzy etapy) i wyjaśnić rolę każdego.
- [ ] Opisać rolę wapienia w wielkim piecu (topnik, nie reduktor).
- [ ] Obliczyć atom economy dla prostej reakcji.
- [ ] Wymienić trzy zasady zielonej chemii i podać przykład ich zastosowania.